


Foglio APET
Perché scegliere noi?
Esperienza ricca
Fondata nel 2002, Zhejiang Itong New Material Technology co.,ltd è un'impresa hi-tech cinese che produce fogli di plastica con proprietà conduttive e antistatiche per nastri trasportatori e vassoi.
Team tecnico professionale
Più di 100 operatori ben addestrati e abili, 15 ingegneri e tecnici.
Copre una vasta area
L'azienda copre un'area di 16.650 metri quadrati, un'area edificabile del laboratorio di produzione di 25,000 metri quadrati.
Ampia gamma di prodotti
I prodotti diversificati includono PS, ABS, PC, PP, TPV ecc. offrendo ai clienti soluzioni e idee innovative.
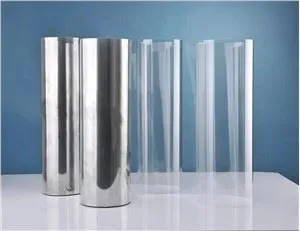
L'APET (Polietilene Tereftalato Amorfo) è una lastra termoplastica che viene utilizzata per vari scopi. Ha grandi proprietà meccaniche con attributi di termoformatura che lo rendono un materiale perfetto per l'imballaggio di materiali. Ha diverse caratteristiche in quanto è utile per realizzare le bottiglie di plastica comunemente utilizzate per le bevande fredde. Inoltre, viene utilizzato per creare un materiale da imballaggio in plastica che aiuta molte persone a trasportare il proprio cibo nei contenitori.

Vantaggi della lastra APET
Chiarezza e trasparenza
Le lastre APET offrono un'eccellente chiarezza e trasparenza, consentendo di presentare i prodotti in modo attraente mantenendo la visibilità.
Durata e resistenza
Il materiale è noto per la sua durata e resistenza, fornendo una protezione robusta per le merci imballate durante la movimentazione, il trasporto e lo stoccaggio.
Resistenza chimica
I fogli APET resistono a vari prodotti chimici, prevenendo danni agli articoli imballati derivanti dall'esposizione a sostanze comunemente presenti nella catena di fornitura.
Resistenza all'impatto
PETG Il PET ha un'elevata resistenza agli urti, riducendo il rischio di danni durante il trasporto e garantendo che i prodotti raggiungano la loro destinazione in condizioni ottimali.
Funzionalità di termoformatura
Il materiale può essere facilmente termoformato in diverse forme, consentendo soluzioni di imballaggio versatili e personalizzate su misura per le specifiche esigenze del prodotto.
Riciclabilità
La lastra APET è riciclabile, contribuendo alle iniziative di sostenibilità e riducendo l'impatto ambientale se smaltita correttamente.
Stabilità della temperatura
Il materiale mantiene le sue proprietà in un ampio intervallo di temperature, rendendolo adatto per applicazioni di imballaggio che coinvolgono condizioni ambientali variabili.
Stampabilità
I fogli APET sono stampabili e consentono di applicare il marchio, le informazioni sul prodotto e la grafica direttamente sulla confezione, migliorando le attività di marketing e promozionali.
Natura leggera
La natura leggera del foglio APET contribuisce a una spedizione economicamente vantaggiosa e riduce il peso complessivo dei prodotti imballati, rendendolo una scelta efficiente per la logistica.
Resistenza all'umidità
La lastra APET garantisce resistenza all'umidità, proteggendo i prodotti dall'umidità e garantendo l'integrità dell'imballaggio e del suo contenuto.
Versatilità
La versatilità della lastra APET consente un'ampia gamma di applicazioni, dall'imballaggio alimentare all'elettronica, ai cosmetici e altro ancora.
Lunga durata
I prodotti confezionati con fogli APET beneficiano di una durata di conservazione prolungata grazie alle proprietà protettive del materiale.
Tipi di fogli APET
| Categoria | Caratteristiche |
| Foglio di pellicola APET | Foglio ordinario in APET trasparente e pulito, adatto per astucci, stampe e blister. |
| Fogli antistatici | È stato suddiviso in tre categorie, con diversi livelli di indice antistatico, adatte al confezionamento di prodotti elettronici con esigenze diverse. |
| Grado A: utilizzare la tecnologia integrata. Indice antistatico: 109-1011; | |
| Grado B: utilizzare la tecnologia di rivestimento. L'indice antistatico è: 109-1011; | |
| Grado C: utilizzare la tecnologia di rivestimento. L'indice antistatico è: 108-1010. | |
| Foglio conduttivo | Utilizzato per imballaggi di prodotti elettronici di fascia alta e scatole di ricambio, supporto interno, imballaggio esterno, ecc. |
| Foglio di pellicola a colori | Fogli trasparenti o opachi di vari colori sono adatti per imballaggi con requisiti elevati per cosmetici e alimenti. |
| Foglio da taglio | Dopo che la lastra è stata formata, viene tagliata direttamente in lastre piane APET della dimensione richiesta con una macchina da taglio ad alta precisione. |
| Foglio laminato | Dopo la formazione della lastra estrusa in APET, questa viene immediatamente ricoperta con una pellicola protettiva trasparente. Può essere laminato su un lato o su entrambi i lati. È adatto per l'imballaggio o la stampa con requisiti estremamente elevati sulla superficie del foglio. |
| Lamina anti UV | La lastra APET anti-ultravioletti è particolarmente adatta per prodotti da esterno. |
Applicazione del Foglio APET
Film Apet per formatura sotto vuoto
Film Apet con eccellenti caratteristiche di formazione del vuoto, trasparenza, TERMOFORMATURA, elevata brillantezza, resistenza agli urti e resistenza chimica. È adatto per realizzare materiale da imballaggio per articoli di cancelleria, giocattoli, strumenti, regali e altre merci.
01
Pellicola Apet per serigrafia, stampa offset
La lastra APET dalle eccezionali caratteristiche di trasparenza e resistenza statica può essere stampata mediante stampa offset UV e serigrafia. È adatta per la stampa di articoli come carte sportive, carte da collezione, scatole pieghevoli e cosmetici.
02
Apet Film per Termoformatura
Film rigido Apet con eccellenti caratteristiche di formazione del vuoto, trasparenza, elevata brillantezza, resistenza agli urti e resistenza chimica. è adatto per realizzare materiale da imballaggio per articoli di cancelleria, giocattoli, strumenti, regali e altre merci.
03
Film Apet per confezionamento in blister
Film Apet con le eccellenti caratteristiche del sottovuoto Blister, vaschette per alimenti, blister per prodotti elettronici, cancelleria, cosmetici ecc.
04
Descrizione dei prodotti
| Resistenza al calore (continua) | 115 gradi |
| Resistenza al calore (breve) | 160 gradi |
| Coefficiente di dilatazione termica lineare | Media 23-100 gradi, 60*10-6m/(mk) |
| Capacità di combustione (UL94) | HB |
| Tariffa Bibulous (immersione in acqua a 23 gradi per 24 ore) | 6% |
| Sollecitazione di trazione alla flessione | 90MPa |
| Rottura della tensione di trazione | 15% |
| Il modulo di elasticità a trazione | 3700MPa |
| Deformazione normale Sollecitazione di compressione (-1%/2%) | 26/51MPa |
| Test di impatto del pendolo con gap | 2kJ/m2 |
Come gestire le bolle d'aria generate nel processo di laminazione del foglio APET
Credo che potresti non comprendere il foglio APET trasparente nella tua vita, ma quando si tratta di imballaggi in blister, cartoni e finestre di fascia alta, la sua applicazione è indispensabile. Come molti film, APET deve prestare particolare attenzione ai dettagli della produzione. I buoni prodotti possono suscitare la fiducia dei consumatori e promuovere il capitale di cooperazione a lungo termine. Allora come gestire le bolle generate nel processo di composizione della lastra APET? Se si verificano problemi, non influenzeranno solo l'aspetto. , E hanno un grande impatto sulle vendite successive.
Se si tratta di una pellicola protettiva in fogli di plastica per animali domestici trasparente con punta dura, se è una bolla, è possibile vederla mediante un'attenta osservazione prima di comporla. Ciò è causato dal processo di produzione e da altri motivi durante la produzione della lastra APET e non può essere elaborata successivamente. Se disponi di uno strumento di test dedicato, lo spessore del punto di bolla è diverso da altri punti.
Ci sono molte ragioni per cui si verificano punti critici (pre-trasporto, processo di produzione, successiva lavorazione, ecc.). Se la pellicola precedente è a posto, è necessario prestare attenzione alla scorrevolezza del rullo durante la lavorazione successiva. Puoi toccare il rullo con la mano. Il grado di levigatezza. Se il rullo di pressione in gomma è troppo duro, la pressione del rullo di pressione può essere regolata in modo appropriato. C'è anche l'impurità introdotta nel rullo, che spesso viene trascurata.
Come scegliere la pellicola giusta tra fogli APET, fogli PETGAG, fogli PETG?
La differenza sulle proprietà fisiche
| Elemento di prova | Unità | Valore | Valore | Valore | Metodo di prova |
| — | — | UN ANIMALE DOMESTICO | PET-GAG | PET-G | — |
| Peso specifico | — | 1.34 | 1.33 | 1.27 | ASTM D792 |
| Trasmissione di luce | % | 88 | 89 | 90 | ASTM D1003 |
| Assorbimento d'acqua@23 | % | 0.3 | 0.3 | 0.2 | ASTM D570 |
Differenza sulle proprietà meccaniche
| Elemento di prova | Unità | Valore | Valore | Valore | Metodo di prova |
| — | — | UN ANIMALE DOMESTICO | PET-GAG | PET-G | |
| Resistenza alla trazione | Kgf/cm2(Mpa) | 620(60) | 591(58) | 540(53) | ASTM D638 |
| Allungamento a trazione | % | 200 | 170 | 50 | ASTM D638 |
| Resistenza alla flessione | Kgf/cm2(Mpa) | 846(83) | 834(82) | 785(77 | ASTM D790 |
| Modulo a flessione | Kgf/cm2(Mpa) | 25900(2,540) | 25000(2,452) | 21414(2,100) | ASTM D790 |
| Resistenza all'impatto IZOD | Kgfcm/cm(J/m | 4.1(40.2) | 5.1(50) | 8.8(86.3) | ASTM D256 |
| Durezza Rockwell | Scala R | 117 | 115 | 115 | ASTM D785 |
La differenza sulle proprietà termiche
| Elemento di prova | Unità | Valore | Valore | Valore | Metodo di prova |
| — | — | UN ANIMALE DOMESTICO | PET-GAG | PET-G | |
| Temperatura di deformazione termica (HDT)@4,6Kgf /cm2(0,45MPa)@18,6Kgf /cm2(1,82MPa) | (DI) | 70(158)67(153) | 71(160)68(155) | 74(165)70(158) | ASTM D648 |
| Temperatura di rammollimento Vicat '@'1Kg di carico | (DI) | 78(172) | 80(176) | 83(181) | ASTM D1525 |
Caratteristiche delle Lastre APET
Le lastre APET devono essere trattate bene durante il processo di produzione poiché il surriscaldamento può rendere il prodotto fragile. Questi fogli sono solitamente trasparenti mentre possono essere anche colorati. Forniscono un'impressionante tolleranza agli urti, rigidità e un'eccellente resistenza a liquidi e solventi. Gli APETS offrono una migliore chiarezza e costano meno dei PET. Oltre a ciò, hanno capacità di formatura profonda, resistenza alla sterilizzazione con raggi gamma e sono privi di sostanze tossiche.
Presenta una buona resistenza alle screpolature e può essere facilmente termoformato, eliminando la possibilità di asciugatura. Le lastre APET sono adatte per l'intervallo di temperature compreso tra -40 gradi e 70 gradi. Hanno un elevato modulo di flessione e una maggiore diffusività calda se confrontati con il polivinilcloruro (PVC). Inoltre, sono inodori e rispettosi dell'ambiente, il che li rende un'opzione popolare nel settore dell'imballaggio.
In base alla gamma di spessori, le lastre APET sono disponibili in vari spessori, ad esempio inferiore a {{0}},2 mm, 0,2-1 mm, 1- 2 mm e superiore a 2 mm. Lo spessore delle lastre dipende dalla velocità di trasmissione dell'ossigeno, ciò significa che la lastra più sottile ha la maggiore trasmissione di ossigeno mentre viceversa vale per la lastra più spessa. Secondo i rapporti sui mercati in crescita, il 1-2 mm e<.02mm product segment accounted for a significant market share in 2019 and is expected to witness an increase in the demand during the forecast period.
4 fattori che guidano il mercato Fogli APET
La crescente domanda di applicazioni per l’imballaggio medicale
Nel settore medico, è fondamentale imballare i prodotti in modo non adulterato. Ciò ha creato un'enorme richiesta di fogli APET poiché possono essere sterilizzati mediante ETO e radiazioni gamma per imballaggi medici poiché il polistirene (PS) non può essere realizzato facilmente.
Impennata degli imballaggi alimentari
L’aumento del reddito disponibile e il cambiamento negli stili di vita dei consumatori hanno aumentato la domanda di prodotti alimentari pronti da mangiare. Inoltre, la crescente domanda di questi articoli nelle economie emergenti ha stimolato la crescita del mercato dei fogli APET.
L’era del commercio elettronico ha dato impulso alle vendite di beni di consumo
La crescente propensione dei consumatori verso gli acquisti online ha aumentato la domanda di lastre APET sul mercato. Il crescente numero di piattaforme di e-commerce ha aumentato la vendita di beni di consumo. L'imballaggio dei beni di consumo dovrebbe essere sufficientemente resistente da non danneggiare il prodotto. Inoltre, anche l’imballaggio dei beni di consumo dovrebbe essere abbastanza allettante da attirare i clienti. Le lastre APET non solo forniscono caratteristiche di elevata resistenza, ma hanno anche un aspetto glossato e scintillante. Si ipotizza che il numero crescente di beni di consumo e il crescente potere d'acquisto stimoleranno la crescita del mercato delle lastre APET.
Innovazione nelle lastre APET
Anche se le lastre APET forniscono caratteristiche eccezionali, vengono rinnovate per migliorare le loro proprietà per applicazioni specifiche. Ad esempio, vengono conferite proprietà antiblocco per migliorare la resistenza ai raggi UV, rivestiti con PVC per migliorare le proprietà barriera, mentre i loro strati esterni sono estrusi per applicazioni specializzate.
Processo di produzione della lastra APET
Cristallizzazione
Le particelle APET vengono riscaldate e cristallizzate nella torre di cristallizzazione per disporre le molecole in modo ordinato, quindi la temperatura di transizione vetrosa delle particelle viene aumentata. Lo scopo è impedire l'adesione durante il processo di essiccazione e bloccare la tramoggia. La cristallizzazione è generalmente un passaggio indispensabile. La cristallizzazione richiede da 30 minuti a 90 minuti e la temperatura è inferiore a 149 gradi.
Essiccazione
In condizioni di alta temperatura, l'acqua può causare la degradazione idrolitica dell'APET, con conseguente diminuzione della sua viscosità intrinseca, e le sue proprietà fisiche, in particolare la resistenza agli urti, diminuiranno con la diminuzione della massa molecolare. Pertanto, l'APET deve essere essiccato prima dell'estrusione allo stato fuso per ridurre il contenuto di umidità, che dovrebbe essere inferiore allo 0,005%. L'essiccazione utilizza un essiccatore ad adsorbimento. A causa dell'igroscopicità del materiale APET, l'acqua penetrerà in profondità nella superficie del foglio per formare legami molecolari, e un'altra parte dell'umidità sarà presente in profondità all'interno del foglio, rendendone difficile l'asciugatura.
Stampaggio per estrusione
Dopo la cristallizzazione e l'essiccazione, l'APET viene trasformato in un alto polimero con evidente punto di fusione. La temperatura di stampaggio dell'alto polimero è elevata e l'intervallo di controllo della temperatura è ristretto. Una coclea barriera dedicata al poliestere viene utilizzata per separare i pellet non fusi dalla massa fusa, il che aiuta a mantenere un processo di taglio più lungo e ad aumentare la resa dell'estrusore. Viene adottata la testa portapettini flessibile con aste deflettori ottimizzate. Il labbro del moncone è appuntito e affusolato. Il canale di flusso ottimizzato e il labbro della matrice antigraffio indicano che la scorrevolezza dovrebbe essere buona. Il riscaldatore della testa filiera ha la funzione di drenaggio e pulizia.
Calandratura
La massa fusa entra nella calandra a tre rulli direttamente dopo essere uscita dalla testa della macchina per la calandratura e il raffreddamento. La distanza tra la calandra a tre rulli e la testa della macchina è generalmente di circa 8 cm, perché se la distanza è troppo grande, il foglio si affloscia facilmente e si formano delle grinze, il che porta ad una scarsa finitura del foglio. Inoltre, poiché la distanza è troppo grande, la dissipazione del calore e il raffreddamento sono troppo lenti e i cristalli diventano bianchi, il che non favorisce la calandratura. L'unità di calandratura a tre rulli è composta da tre rulli, l'asse del rullo centrale è fisso e la temperatura della superficie del rullo è di 40 gradi -50 gradi durante il raffreddamento e la calandratura.
Rotolamento
Il foglio esce dal rullo della calandra ed entra nel dispositivo di trazione tramite il rullo guida. I componenti del dispositivo di trazione sono il rullo in gomma attivo e il rullo in gomma passivo.
Problemi comuni di qualità e soluzioni nella produzione di lastre APET
Il materiale in fogli produce impurità puntiformi cristalline
Il motivo è dovuto alle materie prime e agli scarti. Le stesse particelle APET non producono impurità cristalline, ma durante il processo di lavorazione, a causa di problemi di essiccazione, vengono introdotti scarti più o meno aggiunti a causa del cattivo ambiente. Impurità o materie prime di bassa qualità rendono impossibile la loro eliminazione durante la laminazione. processo di formazione.
Linee orizzontali e linee d'acqua (linee a buccia d'arancia).
Il segno d'acqua è dovuto al fatto che il flusso di materiale dalla testa dell'estrusore entra nel rullo della calandra perché non c'è materiale residuo tra i rulli della calandra, quindi il foglio non è compattato e la superficie del foglio presenta una finitura scadente come la buccia d'arancia. Le linee. La soluzione è che ci deve essere materiale residuo visibile tra i rulli della calandra e che il materiale residuo ruoti in modo uniforme. La grana orizzontale è il difetto di processo del metodo di estrusione, proprio come l'ondulazione dell'acqua del metodo di calandratura, la rientranza causata dalla differenza di velocità tra i due rulli della calandra, la soluzione è richiedere la calandra a tre rulli. Il rullo la precisione del controllo della velocità è migliorata e la precisione della sincronizzazione deve essere migliorata per ridurre le linee orizzontali.
Lamiera ingiallita, macchie nere o impurità, snellimenti, calandratura non uniforme, ecc.
Il motivo principale della formazione di bolle nel foglio è che i pellet non sono completamente essiccati e il contenuto di acqua supera lo 0,005%. Se l'acqua non è sufficientemente essiccata, penetrerà nella fetta indicando la formazione di legami molecolari o rimarrà in profondità all'interno della fetta. Se la temperatura di asciugatura è troppo bassa o il tempo è troppo breve, ciò influenzerà l'effetto di asciugatura. Quando compaiono delle bolle sul foglio, la temperatura e il tempo di asciugatura devono essere regolati immediatamente. Il motivo principale dell'ingiallimento del foglio è che la temperatura di essiccazione è troppo elevata o il tempo è troppo lungo. In questo momento, le misure principali consistono nell'abbassare la temperatura di essiccazione e ridurre il tempo di essiccazione.

1.Le condizioni primarie per la produzione delle lastre APET sono il tempo di asciugatura e il controllo del punto di rugiada dell'aria calda. L'effetto di essiccazione determina direttamente le proprietà fisico-meccaniche e la produzione della lastra. È necessario prestare attenzione al controllo della temperatura e del tempo di asciugatura durante l'asciugatura. La temperatura e il tempo di asciugatura non possono essere né troppo alti né troppo bassi. Se non è possibile abbassare il punto di rugiada, controllare il setaccio molecolare. Il setaccio molecolare invecchiato non può assorbire l'umidità dell'aria e non può raggiungere lo scopo di asciugare la fetta. A questo punto è necessario sostituire il setaccio molecolare.
2.Se la temperatura della fusione supera i 280 gradi, il foglio APET sarà scolorito o decomposto, quindi la temperatura della fusione deve essere controllata al di sotto di 280 gradi.
3.La distanza tra i bordi della filiera determina la planarità e l'uniformità dello spessore della lamiera. La temperatura dei tre rulli gioca un ruolo fondamentale nella trasparenza della lastra e ne indica la scorrevolezza. La massa fusa APET deve evitare rapidamente la zona di temperatura con il tasso di cristallizzazione più rapido e passare istantaneamente dalla temperatura di fusione. La temperatura scende al di sotto della temperatura di cristallizzazione, quindi la distanza tra filiera e rullo della calandra è particolarmente importante.
Come conservare il foglio APET?
Scegli la giusta posizione
Seleziona un'area di stoccaggio pulita, asciutta e ben ventilata per le tue lastre APET. Evitare aree soggette a forti sbalzi di temperatura, luce solare diretta o elevata umidità, poiché questi possono influenzare le proprietà del materiale.
Stoccaggio verticale
Conservare i fogli APET verticalmente su scaffalature o scaffali robusti. Questo aiuta a prevenire imbarcamenti e deformazioni delle lastre nel tempo. Assicurarsi che i rotoli siano appoggiati sulle rispettive anime (il tubo interno di cartone o di plastica).
Proteggere dai raggi UV
Le lastre APET possono degradarsi se esposte alla luce solare prolungata o alle radiazioni ultraviolette (UV). Tenere i rotoli lontani dalla luce solare diretta o installare tende o persiane che bloccano i raggi UV nell'area di stoccaggio.
Controllo della temperatura e dell'umidità
Mantenere un livello di temperatura e umidità stabile nell'area di stoccaggio. Le temperature estreme possono deformare o rendere fragile la plastica. Le condizioni di conservazione ideali sono in genere tra 50 gradi F (10 gradi) e 77 gradi F (25 gradi) con un livello di umidità pari o inferiore al 50%.
Mantieni l'area pulita
Polvere e detriti possono accumularsi sui rulli, quindi pulire regolarmente l'area di stoccaggio per prevenire la contaminazione. Ciò contribuirà anche a mantenere la qualità dei fogli di plastica.
Utilizzare un involucro protettivo.
Se possibile, coprire i rotoli con teli di plastica o tessuto per proteggerli dalla polvere e dallo sporco. Assicurati che il rivestimento sia traspirante per evitare l'accumulo di umidità.
Ruota azione
Se disponi di un ampio inventario di fogli APET, pratica un sistema FIFO (first in, first out) per garantire che i rotoli più vecchi vengano utilizzati prima di quelli più nuovi. Ciò aiuta a prevenire l'invecchiamento e il degrado dei rotoli più vecchi.
Evitare pressione e peso
Evitare di impilare oggetti pesanti sopra i rotoli poiché ciò potrebbe deformarli o sgualcirli. Assicurarsi che i rotoli siano conservati in modo da distribuire il peso in modo uniforme su tutta la loro lunghezza.
Monitorare l'inventario
Ispeziona regolarmente i tuoi fogli APET per eventuali segni di danneggiamento, come pieghe, strappi o contaminazione. Affrontare tempestivamente eventuali problemi per evitare un ulteriore deterioramento.
Etichetta e organizza
Etichettare chiaramente ciascun rotolo con informazioni quali dimensioni del rotolo, data di ricezione e specifiche del materiale. Organizza i rotoli in modo da facilitare l'accesso al foglio specifico di cui hai bisogno senza danneggiare gli altri.
La nostra fabbrica
Fondata nel 2002, Zhejiang Itong New Material Technology co.,ltd è un'impresa hi-tech cinese che produce fogli di plastica con proprietà conduttive e antistatiche per nastri trasportatori e vassoi. Ad oggi, Yitong possiede la quota di mercato cinese leader nel materiale di imballaggio elettronico e ha una controllata al 100% Zhejiang Imin new material technology Co,Ltd. I prodotti diversificati tra cui PS, ABS, PC, PP, TPV ecc. offrono ai clienti soluzioni e idee innovative, confidiamo che yitong sia il nome su cui puoi contare per gestire il tuo imballaggio elettronico, l'imballaggio di parti di automobili e l'imballaggio cosmetico.

Le nostre certificazioni
CERTIFICATO ISO 9001:2015 REG N. 15/18Q6114R01
CERTIFICATO ISO 14001:2015 REG N. 15/18E0484R00
CERTIFICATO OHSAS 18001:2007 REG N. 15/18S0485R00

Guida definitiva alle domande frequenti sul foglio APET
D: Qual è la forma completa del foglio APET?
D: Cosa significa APET nella plastica?
D: Qual è la differenza tra film APET e PET?
D: Come si calcola la densità del film PET?
D: Qual è la differenza tra le lastre in PET e quelle acriliche?
D: Perché il PET è migliore del PVC?
D: Qual è il PVC o il PET più costoso?
D: Qual è la materia prima di una lastra in PET?
D: Qual è la temperatura delle lastre in PET?
D: Qual è la differenza tra PET e policarbonato?
D: Il materiale PET è migliore della plastica?
D: Qual è l'HDPE o il PET più costoso?
D: La pellicola in PET è di qualità alimentare?
D: Il film in PET è flessibile?
D: A cosa serve l'APET?
D: Come funziona la scansione APET?
La PET funziona utilizzando un dispositivo di scansione (una macchina con un grande foro al centro) per rilevare i fotoni (particelle subatomiche) emessi da un radionuclide nell'organo o nel tessuto in esame.
D: Quanto tempo impiega la scansione APET?
D: Che aspetto ha la macchina di scansione APET?
D: Qual è la differenza tra APET e PETG?
D: Qual è il significato di APET?